
Продукция


Разумное оборудование TBLS
Rongsheng Reasonable TBLS Equipment — это автоматизированная система управления и мониторинга оборудования для линий по производству трехосновного сульфата свинца (TBLS), подходящая для сценариев промышленного производства на предприятиях по производству аккумуляторных материалов. Разработанная на основе конфигурационного программного обеспечения Siemens WINCC V7.3SE и предоставленная китайским производителем, система обеспечивает такие функции, как мониторинг работы производственного оборудования, контроль температуры, регистрация данных и управление сигналами тревоги.
Отправить запрос
Описание продукта
В отрасли производства материалов для свинцово-кислотных аккумуляторов трехосновный сульфат свинца (TBLS) является важной добавкой, и процесс его производства включает в себя несколько этапов, включая реакцию, фильтрацию и сушку. Разумное оборудование TBLS — это система мониторинга и управления оборудованием, специально разработанная для производственных линий TBLS.
В этом разумном оборудовании TBLS в качестве базовой платформы используется программное обеспечение промышленной конфигурации Siemens WINCC V7.3SE. Он обменивается данными с полевыми устройствами через ПЛК для выполнения таких функций, как мониторинг состояния производства, контроль температуры, управление двигателем и запись производственных данных.
Как китайская фабрика, мы интегрируем управление оборудованием через систему промышленной автоматизации, что позволяет компании Reasonable TBLS Equipment обеспечивать стабильные возможности мониторинга производства в рамках производственной линии TBLS, помогая компании централизованно управлять рабочим состоянием критически важного оборудования.
Обзор процесса производственной линии TBLS
Шаг 1: Реакция суспензии
Запустите шламовый реактор, добавьте оксид свинца и воду в правильных пропорциях и тщательно перемешайте. Смесь перекачивается в реакционный сосуд и после завершения реакции поступает в сосуд для пропитки.
Шаг 2: Фильтрация и обезвоживание
Взвесь TBLS из резервуара для пропитки перекачивается в пластинчатый и рамный фильтр-пресс. Примерно через 1–2 часа фильтрации образуются хлопья и вода удаляется.
Шаг 3: Мгновенная сушка
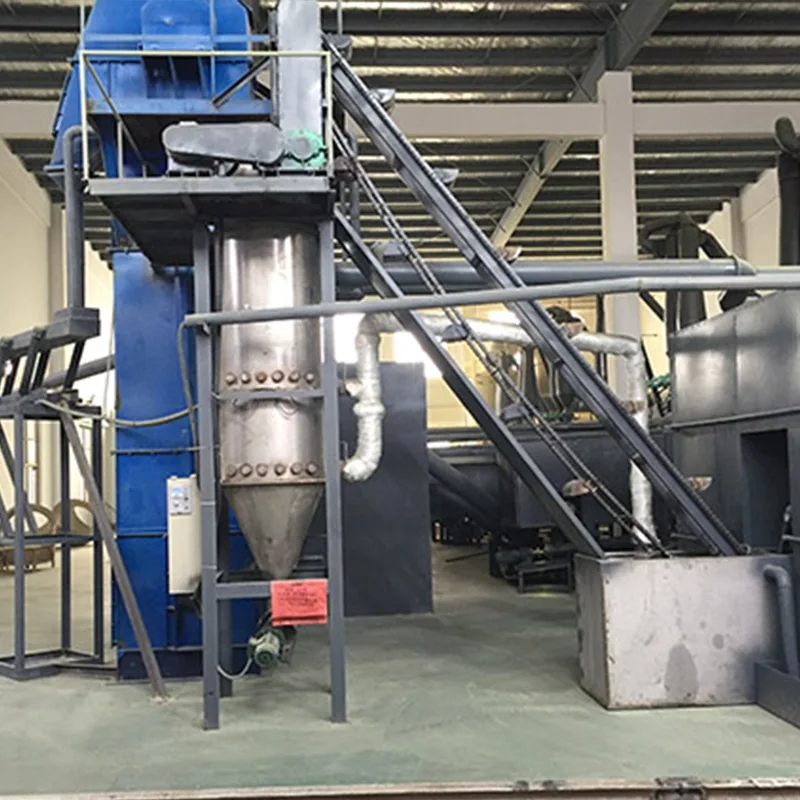
Материал сушат с использованием газовой печи с горячим воздухом, флэш-сушки и воздуходувной системы, в конечном итоге образуя белый порошкообразный продукт трехосновного сульфата свинца.
Коллекция продуктов
Высушенный порошок собирается с помощью циклонов 1# и циклонов 2#, а затем упаковывается.
Структура системы управления
Оборудование
Оборудование Rongsheng Reasonable TBLS обеспечивает полный интерфейс промышленного мониторинга, помогая операторам понимать рабочее состояние производственного оборудования в режиме реального времени.
Основной интерфейс управления
Экран приветствия
Отображает состояние соединения систем ПЛК и WINCC, предоставляя основную информацию во время запуска системы.
Экран статуса производства
Отображает рабочее состояние оборудования:
Зеленый: оборудование работает.
Серый: оборудование остановлено.
Также отображаются ключевые параметры производства:
Температура реакционного котла
Температура мгновенной сушки
Температура печи с горячим воздухом
Ток двигателя вентилятора
Экран настройки параметров
Используется для управления работой производственного оборудования и настройки параметров, в том числе:
Контроль температуры
Управление двигателем
Импульсное управление
Управление запуском/остановкой оборудования
Функции модуля управления
Модуль мониторинга температуры и тока
В этой области отображаются данные о температуре и токе двигателя для каждой производственной зоны.
Модуль контроля температуры
Каждое отопительное устройство имеет независимые функции управления, в том числе:
Управление запуском/остановкой
Настройка температуры
Защита от температурного гистерезиса
Например: температура мгновенной сушки установлена на 450°C; Верхнее предельное значение гистерезиса 3°C; Нижний предел значения гистерезиса 2°C
Система автоматически прекращает нагрев, когда температура превышает 453°C, и перезапускает, когда температура падает ниже 448°C.
Модуль управления двигателем
Каждый двигатель оснащен независимыми кнопками запуска и остановки, а также отображается рабочее состояние оборудования:
Зеленый: бег
Красный: остановлено
Управление винтовым конвейером
Шнековый конвейер бункера поддерживает:
Местное управление
Пульт дистанционного управления
Компьютерное управление
Система импульсного управления
Импульсная система управления в оборудовании Оборудование Rongsheng Reasonable TBLS в основном используется для управления системой пылеудаления.
Импульсы делятся на три группы:
12-позиционный импульсный
трехходовой импульсный
5-позиционный импульсный
Настройки параметров включают в себя:
Время интервала: обычно 60 секунд.
Ширина импульса: обычно 2–3 секунды.
Технические преимущества: Управление промышленной автоматизацией
Благодаря интеграции систем PLC и WINCC достигается централизованный мониторинг и управление производственным оборудованием.
Мониторинг производственных данных в режиме реального времени
ОборудованиеRongsheng Reasonable TBLS Equipment может регистрировать температуру, ток и рабочее состояние оборудования для удобного управления производством.
Система сигнализации
При неисправности оборудования система отображает соответствующую информацию об оборудовании на интерфейсе сигнализации.
Контроль доступа к параметрам
Система использует контроль доступа по имени пользователя и паролю для обеспечения безопасности критически важных производственных параметров.
Горячие Теги: Разумный поставщик оборудования TBLS
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
сопутствующие товары
-
WhatsApp
-
E-mail
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности