
От теплотехники до кузовов карьерных самосвалов: почему мы решаем проблему растрескивания сварных швов с помощью контроля напряжений
Когда кузов тяжелого карьерного самосвала выходит из строя, трещина редко начинается в середине стальной пластины. Все начинается со сварного шва, а точнее, в зоне термического влияния.
Это не проблема майнинга. Это проблема металлургии.
И это проблема, которую мы решаем уже более десяти лет — не в горнодобывающей промышленности, а на линиях по производству оксида свинца, где высокотемпературное напряжение и изменения кристаллической структуры являются повседневной инженерной реальностью.
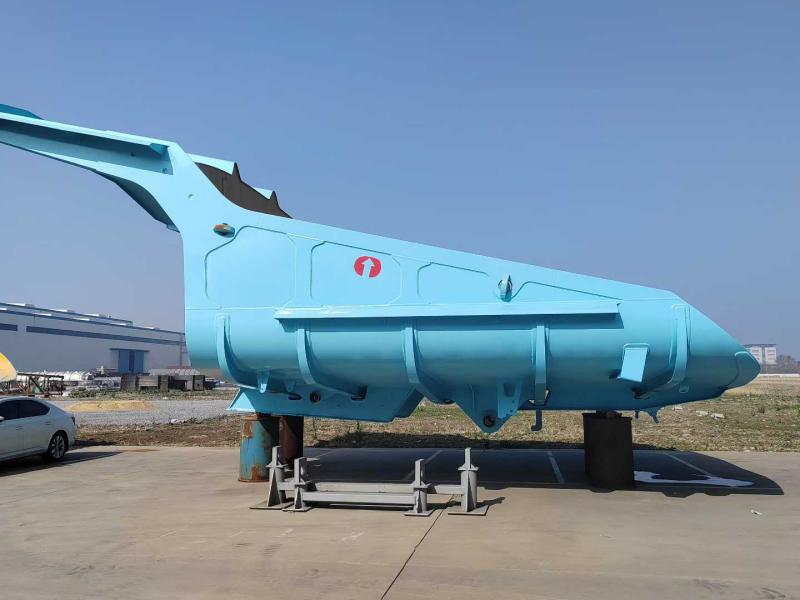
Забытая основная причина
Причиной большинства структурных повреждений кузовов карьерных самосвалов являются перегрузки или неровные дороги. Но наш анализ неудач на местах говорит о другом:трещина возникает в ЗТВ, а не в точке пиковой механической нагрузки.
Это не предположение. Это результат многолетней работы в области теплотехники — разработки оборудования, которое день за днем выдерживает циклы высокотемпературных напряжений.
Мы начинали не как производитель горнодобывающего оборудования. Но мы понимаем, что происходит со сталью под воздействием тепла и стресса. И это понимание теперь определяет, как мы строимкузова тяжелых карьерных самосвалов.
Одна линейка продуктов: кузова грузовых автомобилей класса 50–100 тонн
В настоящее время мы производим кузова тяжелых карьерных самосвалов дляКарьерные самосвалы с механическим приводом грузоподъемностью от 50 до 100 тонн., охватывающий основные платформы шасси, включая Caterpillar, Komatsu, БелАЗ и XCMG.
Ключевые характеристики:
- Напольная плита: NM450 16–20 мм + износостойкий вкладыш 10 мм.
- Боковая пластина: 10–12 мм NM400.
- Шапочная емкость (SAE 2:1): 35–45 куб.м.
- Высота загрузки: оптимизирована для падения гидравлического экскаватора с высоты 5–6 м.
В отличие от традиционных прямоугольных корпусов с плоским дном, в нашей конструкции используетсябез ворот, с ковшовым профилемс непрерывно изогнутым полом.
Почему? Поскольку обычные плоские полы сохраняют3–5 тонн липкого материала за цикл— а это три-пять тонн потерянной полезной нагрузки плюс ручной труд по очистке.
Три технических основы
1. Непрерывный уклон 13° («Живой пол»).
Пол постоянно поднимается13 градусовот ограждения кабины до задней оконечности. Когда подъемник включается, работу выполняет сила тяжести — груз ломается и скользит одним движением. Никаких копаний. Никаких ударов молотком. Никакого переноса назад.
2. Стратегия использования двухсортного материала: NM400 + NM450.
Мы не используем одну марку стали для всего корпуса. Профиль износа неоднороден, поэтому и спецификация материала не должна быть одинаковой.
| Зона | Оценка | Твердость (HB) | Предел текучести | Функция |
|---|---|---|---|---|
| Пол и нижние боковины (сильный износ) | НМ450 | 420–480 | ≥1000 МПа | Скользящая устойчивость к истиранию |
| Верхние боковины и передний навес (высокая ударопрочность) | НМ400 | 360–440 | ≥900 МПа | Поглощение ударов, стабильность сварного шва |
Эта комбинация предназначена для обработки500 кг+ валуныпадение с высоты (NM400 поглощает удары), а пол выдерживает постоянное истирание (NM450 устойчив к износу).
Требования к сварке: NM400 требует предварительного нагрева до 150°C; NM450 требует более строгого контроля параметров.
3. Пятипродольный и девятипоперечный реберный скелет.
Моделирование методом FEA показало, что трещины под напряжением обычно начинаются в сварных швах между полом и элементами жесткости. Наш ответ: интегрировать несущую конструкцию в оболочку.
ВнешнийРешетчатая конструкция «пять продольных, девять поперечных»действует как ферма, распределяя60+ тоннмассы груза по всей направляющей шасси. Это предотвращает деформацию «банановой кожуры», характерную для продуктов конкурентов.
Дополнительные функциональные элементы дизайна
Передний фонарь под углом 45°:Две цели — отклонить падающие валуны от кабины и увеличить ударную способность без поднятия центра тяжести.
Усиленный задний край:Оснащен износной лентой NM450 двойной толщины. Горнодобывающие площадки обычно перетаскивают назад, чтобы очистить отвалы. Такая конструкция предотвращает деформацию задней кромки и обеспечивает надлежащее уплотнение, если имеется задняя дверь.
Контроль качества + доставка по всему миру
Каждое тело подвергаетсямагнитопорошковый контроль (MPI)перед пескоструйной обработкой и покраской для обнаружения дефектов подповерхностного сварного шва. Термическая обработка для снятия напряжений после сварки является стандартной.
Перевозки:Цельноблочная сварная конструкция. Контейнеры с плоской стойкой или емкости для разбивки навалом. Двухкомпонентная эпоксидная грунтовка (защита от коррозии при морских перевозках) плюс полиуретановое верхнее покрытие (устойчивость к ультрафиолетовому излучению).
Поддержка на месте:Мы предоставляем техническое руководство для первой установки.
Почему это важно
Горнодобывающая промышленность тратит миллионы на изнашиваемые пластины и ремонт конструкций. Но большая часть этих расходов направлена на устранение симптомов, а не коренных причин.
Мы рассматриваем кузов тяжелого карьерного самосвала как тепломеханическую систему, а не просто стальной короб. Та же инженерная дисциплина, которая контролирует тепловые нагрузки в печах с оксидом свинца, теперь применяется к сварным швам, подвергающимся ударным нагрузкам при транспортировке.
Проблема не в том, что сталь изнашивается. Дело в том, что в первую очередь выходят из строя сварные швы. И это, по сути, проблема теплового стресса.
Просто так получилось, что последнее десятилетие мы потратили на то, чтобы научиться ее решать.
Отправить запрос
-
WhatsApp
-
E-mail
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности